г. Екатеринбург, Черняховского 67А, оф. 202
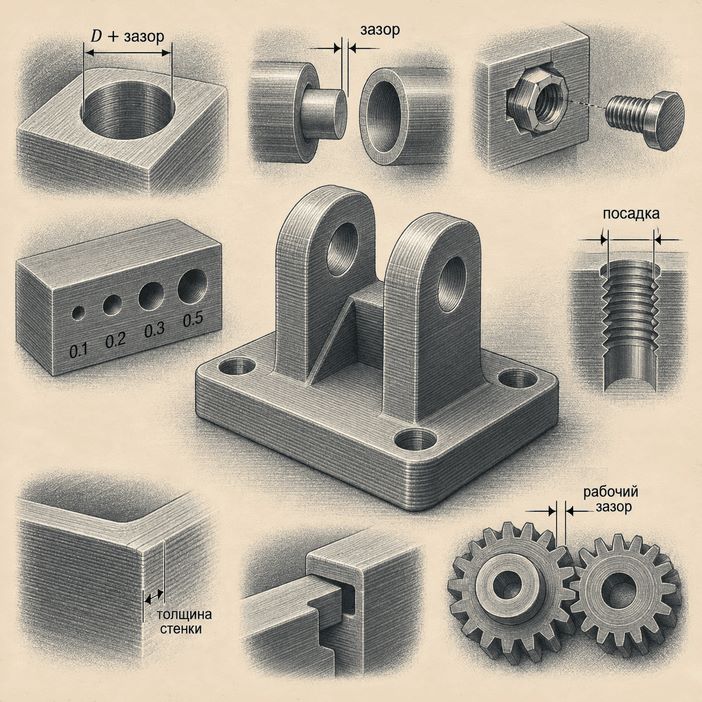
FDM переносит CAD-геометрию в физическую деталь послойно: сопло формирует контуры и заполнение расплавленным пластиком. На фактические размеры влияют особенности оборудования, экструзии, температура, материал, ориентация построения и настройки процесса. Поэтому номинальный размер в 3D-модели и размер готовой детали могут различаться, что особенно важно для отверстий и сопрягаемых элементов.
Это не означает, что FDM — «неточная» технология. Для функциональной детали размерные отклонения нужно учитывать ещё при проектировании, особенно если элементы должны собираться, перемещаться друг относительно друга или работать с крепежом.
Точность характеризует близость полученного результата к заданному, а допуск определяет допустимый диапазон размера. Зазор возникает, когда размер охватывающего элемента больше размера охватываемого; при обратном соотношении возникает натяг. Посадка описывает характер соединения сопрягаемых элементов — с зазором, переходный или с натягом.
Если в модели просто задать валу и отверстию одинаковый номинальный размер без расчётного зазора, натяга и требований к допустимым отклонениям, фактический характер соединения будет зависеть от размерных отклонений процесса печати.
Требуемый зазор зависит от оборудования и его калибровки, толщины слоя, ширины экструзии, материала, ориентации детали, геометрии и назначения соединения. В технических руководствах производителей FDM-систем рекомендуемые величины различаются в зависимости от конкретного оборудования и условий печати. Поэтому значение, полученное для одного принтера или материала, нельзя автоматически переносить на другой процесс.
Отталкиваться нужно от функции соединения. Свободной сборке и подвижному шарниру требуется определённый зазор, а плотному соединению может потребоваться значительно меньшее свободное пространство или заданный натяг. Практический подход для критичных сопряжений выглядит так: требуемая функция → пробная геометрия → печать → измерение → корректировка модели под фактический результат.
Детали, которые печатаются сразу в собранном виде — шарниры, защёлки, вращающиеся или скользящие элементы, — особенно чувствительны к расстоянию между соседними поверхностями. Слишком малый зазор может привести к соединению элементов во время печати, а чрезмерный — к люфту. Рабочее значение зависит от оборудования, материала, ориентации и геометрии, поэтому ответственные узлы целесообразно проверять пробной печатью.
Фактический диаметр отверстия может отличаться от CAD-модели из-за особенностей формирования периметра, конечной ширины экструдированной дорожки, точки начала и окончания траектории, материала, ориентации и настроек процесса. В актуальных руководствах Stratasys для их FDM-процесса отмечается тенденция к уменьшению некоторых отверстий относительно номинала, а для критичных диаметров предусматривается последующая механическая обработка.
Это не универсальное правило для любого принтера и любого отверстия. Для критичного диаметра результат лучше проверять измерением на конкретной системе и материале.
Проходное отверстие под крепёж обычно допускает больший геометрический резерв. Для штифта, вала, втулки или подшипника размер непосредственно определяет характер сопряжения. Чем критичнее функция отверстия, тем раньше нужно определить, достаточно ли качества поверхности и размера после печати или следует предусмотреть последующую обработку.
Резьбу можно сформировать непосредственно при печати, нарезать после изготовления детали либо предусмотреть металлическую резьбовую вставку. Возможность печати резьбы зависит от её диаметра, шага, ориентации, материала и возможностей конкретной FDM-системы. Для мелкой геометрии требования становятся жёстче, поэтому универсального минимального размера резьбы для всех принтеров нет.
Последующее нарезание метчиком или плашкой применяют, если материал и конструкция позволяют такую обработку. Другой вариант — металлические резьбовые вставки, в том числе термоустанавливаемые (heat-set inserts). Они позволяют перенести взаимодействие крепежа с пластиковой резьбы на металлический элемент. Для разъёмного соединения также может использоваться сквозной болт с гайкой.
Ориентация построения влияет на геометрию поверхности, качество отверстий и фактические размеры сопряжений. В руководстве Stratasys по проектированию FDM-сборок рекомендуется по возможности располагать критические сопрягаемые поверхности в плоскости XY и ориентировать связанные компоненты одинаково относительно осей построения. Это рекомендация для рассматриваемого производителем процесса, а не универсальная характеристика любого FDM-принтера.
В данном случае ориентация рассматривается именно с точки зрения геометрии и сборки, а не механической прочности вдоль и поперёк слоёв.
Термопласты по-разному ведут себя при охлаждении: отличаются усадка, температурное поведение и склонность к деформации. Поэтому размерную поправку, полученную для одного материала и настроенного процесса, нельзя автоматически переносить на другой. Подробнее свойства конкретных пластиков разобраны в отдельном материале про выбор пластика для FDM 3D-печати.
Для критичных сопряжений полезно изготовить образец с несколькими вариантами отверстий, штифтов или зазоров, напечатать его на конкретной системе и измерить результат. После этого геометрию модели корректируют и при необходимости выполняют контрольную печать.
ISO/ASTM 52902:2023 рассматривает тестовые артефакты как инструмент оценки геометрических возможностей аддитивных систем. Обычный самостоятельно разработанный образец не является испытанием по этому стандарту, но использует аналогичный практический принцип: изготовить тестовую геометрию, измерить результат и оценить возможности конкретного процесса.
FDM можно сочетать с механической доработкой, когда требуемая геометрия строже возможностей исходного процесса. К таким элементам могут относиться точные отверстия, посадочные поверхности, отдельные резьбы и места установки подшипников. Возможность конкретной операции зависит от материала, конструкции и припуска на обработку.
К 3D-модели полезно приложить назначение детали и сопрягаемых компонентов, критические размеры, требуемый характер соединения, функциональные отверстия, тип резьбы или крепежа и материал, если он уже определён. Для ответственных сопряжений можно заранее согласовать необходимость пробного образца.
На странице услуги FDM 3D-печать пластиков «УТК-Сервис» указано, что расчёт изготовления выполняется при наличии 3D-модели. Чем точнее обозначены критические элементы конструкции, тем проще оценить требования к изготовлению до запуска детали в печать.
— Какой зазор оставить между двумя FDM-деталями? Универсального значения нет. Он зависит от оборудования, материала, ориентации и требуемого характера соединения; для критичных случаев значение проверяют пробной печатью.
— Почему нельзя использовать один зазор для любого принтера? Разные системы, материалы и настройки дают разные фактические отклонения при одной и той же номинальной геометрии.
— Почему напечатанное отверстие может отличаться от размера в модели? На его фактическую геометрию влияют формирование периметра, ширина экструдированной дорожки, материал, ориентация и настройки процесса.
— Можно ли получить более точное отверстие после FDM-печати? Если требуется более точный диаметр, отверстие можно предусмотреть под последующую механическую обработку, например сверление или развёртывание, если материал и геометрия детали это допускают.
— Можно ли напечатать рабочую резьбу? Да, для подходящей геометрии и оборудования это возможно. Для небольших или нагруженных соединений также рассматривают последующее нарезание резьбы или металлические вставки.
— Когда использовать резьбовую вставку? Такой вариант рассматривают, когда требуется металлическая резьба внутри пластиковой детали, например для соединения с многократной сборкой и разборкой.
— Как проектировать print-in-place соединение? Для ответственного узла лучше использовать пробную геометрию: слишком малый зазор может привести к слипанию элементов, а слишком большой — к люфту.
— Нужно ли печатать тестовую деталь перед серией? Для критичных сопряжений пробный образец часто целесообразен: он позволяет измерить фактические отклонения до запуска серии и при необходимости скорректировать модель.