г. Екатеринбург, Черняховского 67А, оф. 202
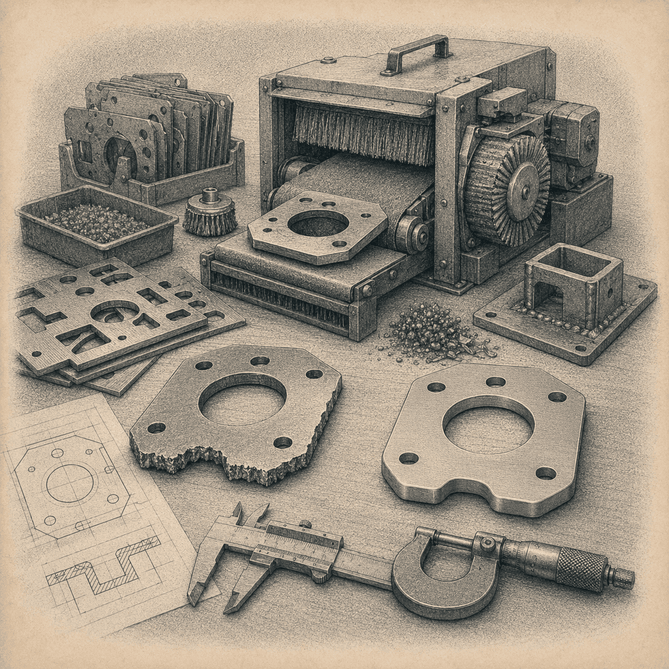
После лазерного раскроя деталь не всегда требует дополнительной обработки. При правильно подобранном режиме можно получить чистую кромку с минимальным гратом, и если её состояние соответствует чертежу и дальнейшему технологическому маршруту, изделие можно передавать на следующую операцию. Зачистка нужна тогда, когда на кромке остаются заусенцы, необходимо убрать оксидный слой, притупить острые края, выполнить скругление или подготовить поверхность к сварке, сборке и нанесению покрытия.
Нет. Решение принимают по фактическому состоянию детали и требованиям к готовому изделию. Само наличие лазерного раскроя в маршруте не означает обязательную шлифовку. Для одних деталей достаточно качества реза, для других чертёж или следующая операция требуют дополнительной обработки кромки.
Важно различать несколько задач. Снятие грата удаляет лишний материал, выступающий за требуемый контур. Скругление формирует заданное притупление или радиус на острой кромке. Удаление оксидной плёнки очищает поверхность от продуктов окисления. Эти операции могут выполняться по отдельности или сочетаться, но технологически решают разные задачи.
Гратом или заусенцем называют нежелательный остаток материала на краю детали. При лазерном раскрое он может появляться на нижней части реза, если расплав удаляется из зоны резки не полностью. На результат влияют свойства и толщина металла, скорость и мощность резки, положение фокуса, подача вспомогательного газа, состояние и центровка сопла. Поэтому выраженный или нестабильный грат сначала рассматривают как повод проверить сам процесс резки, а не только как задачу для последующей шлифовки.
При этом чистая кромка без заметного грата всё равно может оставаться острой. Если по конструкции требуется безопасный край, притупление или определённый радиус, выполняют скругление. Поэтому дебюрринг и скругление кромок нельзя считать одним и тем же процессом.
Если контур соответствует размерам и допускам, мешающий сборке грат отсутствует, состояние поверхности удовлетворяет техническим требованиям, а острая кромка допустима для конкретного изделия, дополнительная зачистка может быть не нужна. Это особенно важно учитывать при серийном производстве: лишняя операция увеличивает машинное время и стоимость партии, не добавляя ценности там, где требования к детали уже выполнены.
Заусенцы удаляют, если они выходят за допустимое состояние кромки, мешают прилеганию сопрягаемых элементов, затрудняют сборку или не соответствуют требованиям к готовому изделию. В промышленной обработке такую операцию часто называют дебюррингом. Её задача — убрать остаточный материал, а не изменить всю геометрию детали.
Для единичного изделия возможна локальная обработка, а при серии важны производительность и повторяемость результата. Машинная зачистка позволяет обрабатывать партии деталей стабильнее, поэтому выбор между ручным и автоматизированным способом зависит от геометрии, количества изделий и требований к кромке.
После удаления заусенца край не обязательно становится скруглённым. Если чертёж, условия сборки или эксплуатации требуют притупления, выполняется отдельная обработка кромок. Размер радиуса нельзя назначать универсально: для одной детали достаточно устранить остроту, для другой требуется конкретное геометрическое значение, указанное в конструкторской документации.
Оксидный слой и грат — разные явления. Оксидную плёнку удаляют не ради изменения контура, а для подготовки поверхности к дальнейшей обработке. Это особенно важно перед нанесением покрытия, если окислы не соответствуют требованиям подготовки основания.
В УТК-Сервис шлифовка и зачистка деталей включает удаление грата и заусенцев после лазерной резки, скругление кромок, устранение оксидной плёнки и выравнивание поверхности перед окрашиванием. На участке порошковой покраски подготовка основания также предусматривает очистку, обезжиривание и удаление окисных плёнок перед нанесением покрытия.
Перед сваркой оценивают не сам факт лазерной резки, а состояние будущего соединения. Если грат мешает стыковке, кромка загрязнена или конструкция требует отдельной подготовки, поверхность дорабатывают до состояния, заданного технологией сварки. Для соединения деталей важно обеспечить предусмотренное чертежом взаимное положение и подготовку зоны шва.
При комплексном изготовлении зачистка может находиться между лазерным раскроем и сваркой металлоконструкций. Но последовательность операций определяется конкретной конструкцией: универсального маршрута для всех изделий нет.
Сначала оценивают кромку после раскроя: есть ли грат, острые края, оксидная плёнка или другие неровности. Затем сверяют состояние с чертежом и определяют следующую операцию — сборку, сварку, гибку, окраску или эксплуатацию без дополнительной обработки. Только после этого выбирают способ зачистки и требуемую степень обработки.
Например, если на детали есть небольшой грат, а дальнейшая задача — точная сборка, достаточно может быть его удаления. Если грат отсутствует, но чертёж запрещает острые кромки, требуется уже скругление. Для детали под порошковое покрытие дополнительно оценивают состояние поверхности и наличие окисных плёнок. Таким образом, одинаково вырезанные детали могут получать разную постобработку из-за разных требований к конечному изделию.
УТК-Сервис выполняет зачистку деталей после раскроя на оборудовании с ЧПУ. На странице услуги указаны снятие грата и заусенцев, скругление кромок, удаление оксидной плёнки, выравнивание поверхности и финишная обработка. В работу принимаются изделия из различных марок стали шириной до 1 м и толщиной до 80 мм.
При необходимости зачистка включается в общий технологический маршрут вместе с лазерной резкой, гибкой, сваркой или порошковой покраской. Это позволяет назначать постобработку не изолированно, а исходя из того, в каком состоянии деталь должна поступить на следующий производственный этап.
Для расчёта желательно предоставить чертёж или описание детали, материал, толщину, габариты и количество изделий. Не менее важно указать требования к кромкам и поверхности: нужно ли только снять заусенцы, требуется ли скругление, удаление оксидной плёнки или подготовка под последующую окраску. Если раскрой уже выполнен, оценить объём работ помогают образец или фотографии фактического состояния кромок.
Главный принцип прост: зачистка после лазерной резки — не обязательное исправление «плохого реза», а самостоятельная технологическая операция. Её назначают только тогда, когда состояние кромки после раскроя не соответствует требованиям к сборке, сварке, покрытию или эксплуатации готовой детали.


