г. Екатеринбург, Черняховского 67А, оф. 202
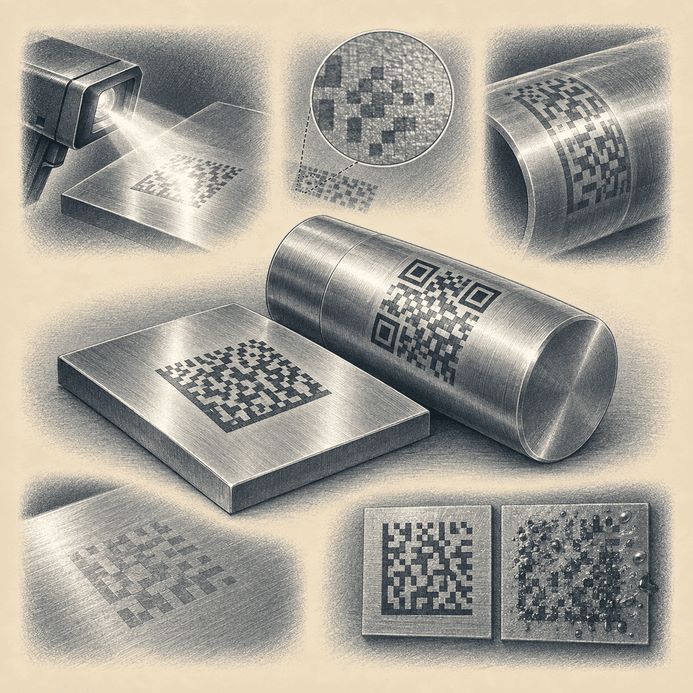
QR-код или Data Matrix на металлической детали может считываться нестабильно из-за сочетания факторов: геометрии символа, контраста, материала и состояния поверхности, размера модулей, качества нанесения, формы детали, освещения и характеристик считывающего устройства.
Поэтому визуально аккуратный код не гарантирует стабильного считывания: один и тот же символ может уверенно читаться смартфоном и нестабильно распознаваться промышленным сканером в других условиях.
Человекочитаемая маркировка включает буквы и цифры, которые можно прочитать без сканера; к ней может относиться серийный номер для идентификации конкретного экземпляра в принятой системе учёта. QR-код и Data Matrix — разные виды двумерных кодов с различной структурой. Data Matrix часто используют при ограниченной площади маркировки, но фактический размер любого 2D-кода зависит от объёма и типа данных, параметров кодирования и размера модуля.
DPM, Direct Part Marking, — не вид штрихкода, а способ нанесения, при котором идентификатор формируется непосредственно на поверхности детали, например лазером, точечным ударником или травлением, а не печатается на этикетке. В DPM-исполнении могут применяться и QR-код, и Data Matrix.
Считывающее устройство различает элементы кода по разнице оптического отклика маркированных и немаркированных участков. В зависимости от материала и способа лазерного воздействия контраст может возникать за счёт изменения цвета и оксидного слоя, отражательной способности, микрорельефа или удаления материала.
Полированная поверхность способна давать направленные блики и засвечивать часть символа. Матовая обычно создаёт меньше зеркальных отражений, однако результат всё равно зависит от освещения, угла наблюдения и характеристик кода. Прокатные линии, следы обработки, загрязнения и неоднородность поверхности также могут мешать распознаванию.
Размер символа связан с объёмом закодированной информации: данные определяют его структуру, а от числа модулей и доступной площади зависит размер каждого модуля. Чем он меньше, тем выше требования к разрешению камеры и точности формирования границ.
Универсального минимального размера Data Matrix нет: значения зависят от стандарта и области применения. Например, в таблице GS1 для прямой маркировки изделий, не относящихся к медицинским устройствам, для GS1 DataMatrix указан X-dimension от 0,254 до 0,615 мм при целевом значении 0,300 мм; для отдельных медицинских применений действуют другие диапазоны. Свободная зона тоже различается: для Data Matrix минимальная quiet zone составляет 1X с каждой стороны, а для QR Code — 4X. Поэтому требования одного формата нельзя автоматически переносить на другой.
На качество маркировки влияют фокусировка луча, энергия воздействия, скорость перемещения и число проходов: они определяют, как изменится поверхность и какой оптический контраст получится. Задача процесса — сформировать различимые элементы без искажения их геометрии. Универсальных режимов нет: параметры зависят от материала, поверхности и оборудования.
Если считывание нестабильно, стоит проверить:
— Контраст: насколько выражена разница оптического отклика элементов и фона.
— Блики: не засвечивает ли камеру направленный свет.
— Размер элементов: достаточен ли модуль для разрешения камеры и рабочей дистанции.
— Загрязнение: нет ли масла, стружки, окисления или царапин.
— Свободную зону: не нарушена ли требуемая quiet zone.
— Сканер: подходит ли камера для DPM-символов по разрешению и алгоритму декодирования.
Без проверки нельзя заранее определить единственную причину: проблема может быть связана как с одним фактором, так и с их сочетанием.
На трубе, валу или другой выпуклой детали кривизна меняет наблюдаемую геометрию символа, усложняет равномерную фокусировку и влияет на отражение света. Универсального предельного радиуса нет: допустимая геометрия зависит от размера символа и модуля, оптики, освещения и требований к считыванию.
Считывание показывает, способен ли конкретный сканер распознать символ в заданных условиях. Успешное декодирование само по себе не является стандартизированной оценкой качества. Верификатор оценивает контраст, геометрию и однородность модулей, фиксированные элементы символа и свободную зону, после чего формирует оценку качества по установленной методике.
Для прямой маркировки применяется ISO/IEC 29158:2025. Стандарт адаптирует подход ISO/IEC 15415 к особенностям DPM и задаёт специальные условия оценки. Наличие стандарта не подтверждает качество конкретной партии: для этого нужна фактическая верификация.
До начала маркировки стоит определить:
В ТЗ стоит зафиксировать материал и состояние поверхности, место и площадь нанесения, содержание маркировки, необходимость индивидуальной нумерации, количество изделий, условия эксплуатации и требования к считыванию или верификации. Это помогает заранее согласовать размер и расположение кода, прежде чем заказывать лазерную маркировку металлических деталей для партии изделий.
Причиной может быть недостаточный контраст, блик, слишком мелкие элементы для конкретной камеры, загрязнение, повреждение поверхности, неподходящее освещение или нарушенная свободная зона.
Это разные виды двумерных кодов с различной структурой. Data Matrix часто применяют при ограниченной площади, но фактический размер обоих форматов зависит от объёма данных и параметров кодирования.
Да. Это один из вариантов прямой маркировки деталей — DPM. Читаемость зависит от материала, состояния поверхности, размера символа и условий считывания.
Да. Она может давать направленные блики, которые перекрывают часть символа при определённом угле освещения.
Да, но кривизна меняет геометрию символа, условия фокусировки и отражения света, поэтому размер кода и способ считывания нужно учитывать заранее.
Считывание показывает, распознаёт ли код конкретный сканер в заданных условиях. Верификация — стандартизированная оценка качества символа по установленной методике.