г. Екатеринбург, Черняховского 67А, оф. 202
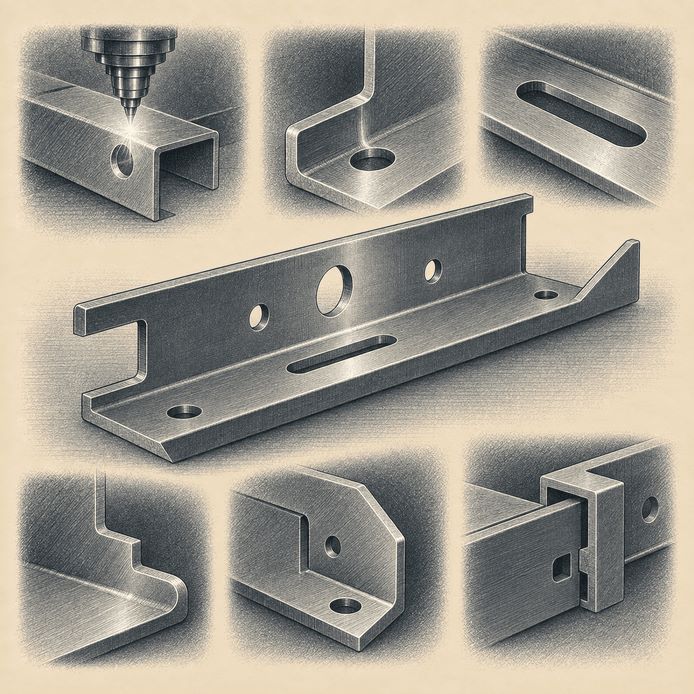
При проектировании детали из швеллера важно учитывать не только форму отверстий и вырезов, но и реальную геометрию профиля: стенку, полки, внутренние переходы, возможный уклон граней, допуски проката, доступность зоны реза и условия фиксации заготовки. Речь идёт об обработке готового открытого П-образного профиля, а не об изготовлении П-профиля гибкой отдельной листовой заготовки.
Сначала определяют тип исходного профиля. Геометрия горячекатаного швеллера задаётся соответствующим сортаментом: у разных серий отличаются форма полок и внутренние переходы. У части профилей внутренние грани полок имеют уклон, у других они параллельны.
Гнутый равнополочный швеллер по ГОСТ 8278-83 формируют на профилегибочных станах из рулонной стали. П-образная деталь, изготовленная гибкой отдельной листовой заготовки, относится к другой производственной задаче. Поэтому проектировать вырезы по абстрактному обозначению «швеллер» недостаточно — необходимо знать фактический тип заготовки.
Условная модель из трёх плоских прямоугольников с острыми углами не отражает реальный горячекатаный профиль. В нём есть переходы, внутренние радиусы, фактическая толщина и допустимые отклонения размеров. Если отверстие или паз находится возле перехода «стенка — полка», в упрощённой CAD-модели он может располагаться на плоскости, а на реальной заготовке частично попасть в скругление.
При этом одной номинальной геометрии сортамента может быть недостаточно для критичных вырезов. ГОСТ 8240-97 указывает, что приведённые в таблицах радиусы закругления используют для построения калибров и на готовом профиле не контролируют. Поэтому положение отверстия или другого контура возле переходной зоны желательно проверять по фактическому профилю либо данным поставщика.
Для отверстия задают диаметр или контур и координаты относительно однозначной базы: торца, оси или функциональной поверхности. Для групп отверстий критичные координаты желательно задавать от общей базы, если последовательная цепочка размеров может привести к накоплению допусков.
Расстояние до края и внутреннего перехода проверяют с учётом реального профиля, толщины, назначения отверстия и требований к сборке. Универсального правила вида «не менее X толщин» нет — малые расстояния необходимо проверять по технологии конкретного производства.
Полка является отдельной поверхностью открытого профиля. При размещении отверстия учитывают её ширину, внутренний переход, наружную и внутреннюю кромки и фактическую форму сечения. Если конкретный сортамент предусматривает уклон внутренней грани полки, его необходимо учитывать в модели.
Координату отверстия лучше связывать с базой, которая действительно определяет положение крепежа или сопрягаемой детали при сборке.
В переходной зоне между стенкой и полкой поверхность уже не является плоской. Поэтому отверстие, которое в условной модели выглядит корректно, на реальной заготовке может частично заходить на скругление.
Для таких элементов необходимо проверить фактическое сечение и положение контура относительно перехода. Если места мало, допустимое расположение определяют совместно с технологом конкретного производства, а не по универсальной формуле.
Для пазов, монтажных окон и фигурных контуров задают длину, ширину, форму, положение относительно баз и оставшуюся перемычку до края или соседнего выреза. Если паз работает как элемент соединения, его размер нельзя назначать только по номинальной ширине ответной детали.
На собираемость влияют допуски профиля, фактическая геометрия реза, направление сборки и последующее покрытие, если оно предусмотрено конструкцией. Требуемый характер сопряжения проверяют для конкретного узла.
Контур, который начинается на стенке и продолжается на полке, является пространственной задачей. Возможность его выполнения зависит от кинематики конкретного станка, доступности зоны для лазерного луча, системы зажима и программирования.
Такой вырез лучше передавать в 3D-модели как единый пространственный элемент. Нельзя считать, что любой лазерный труборез или профильный станок способен обработать произвольный контур, переходящий между несколькими поверхностями.
В документации следует различать перпендикулярный торец, косую линию отрезки, фигурную зарезку и фаску по толщине материала. Косой торец сам по себе не означает bevel.
Для формирования фаски требуется соответствующая кинематика оборудования, обеспечивающая необходимый угол лазерного луча относительно поверхности. Поэтому такую операцию задают отдельно и предварительно подтверждают для конкретного станка.
Шипы, пазы и упоры можно закладывать в геометрию для взаимного позиционирования деталей перед сваркой. Они помогают задать ориентацию и ограничить смещение элементов при сборке.
Однако такую геометрию нельзя автоматически считать заменой кондуктора, прихваток или самостоятельным силовым соединением. Посадку, прочность и необходимость оснастки определяют по конструкции конкретного узла.
Если деталь после лазерной обработки поступает на сварку, проверяют геометрию стыка, доступ к зоне шва, положение вырезов, форму торца и последовательность сборки. Сборочный зазор, если он требуется, задают исходя из конструкции конкретного соединения.
Паз или фигурный торец желательно проектировать совместно с ответной деталью, чтобы заранее проверить направление и возможность сборки.
Открытый П-профиль отличается от закрытой трубы с точки зрения зажима и поддержки. Станку необходимо устойчиво удерживать заготовку, позиционировать её и сохранять доступ к зоне реза.
На специализированных системах для обработки открытых профилей могут использоваться профильные захваты и адаптивные системы фиксации. Конкретная схема зависит от конструкции станка, поэтому сложный контур в потенциальной зоне зажима или ограниченного доступа необходимо согласовать заранее.
Прокат имеет допустимые отклонения формы, а длинная заготовка может иметь фактическую кривизну в пределах требований стандарта. Это особенно важно для цепочек отверстий и элементов, положение которых критично относительно торца или общей базы.
Номинальная CAD-модель не отменяет необходимости корректного базирования и указания критичных размеров в конструкторской документации.
Для проверки технологичности желательно задать тип исходного профиля, стандарт или сортамент, размеры сечения, материал, длину детали, систему баз, отверстия, пазы, вырезы, геометрию торцов, количество и последующие операции, если они влияют на конструкцию.
3D-модель должна учитывать реальное сечение профиля в переходных зонах. Перед передачей задания на лазерную резку швеллера полезно отдельно обозначить размеры и поверхности, критичные для последующей сборки.
Проверка особенно нужна, если отверстие расположено близко к внутреннему переходу, вырез проходит между несколькими поверхностями, присутствует сложная зарезка, малый паз, тонкая перемычка, пространственный контур, нетиповой профиль или жёсткие требования к положению элементов.
Согласование на стадии модели позволяет скорректировать конструкцию до изготовления партии и не переносить ограничения оборудования в уже выпущенную деталь.
Можно ли делать отверстия в полке швеллера лазером?
На оборудовании, поддерживающем обработку соответствующей поверхности открытого профиля, это возможно. Для конкретной детали доступность зоны и геометрию необходимо проверить по станку.
Можно ли разместить отверстие рядом с внутренним радиусом?
Иногда это возможно, но нужно проверить фактическую переходную зону и убедиться, что контур не выходит на скругление. Универсального минимального отступа нет.
Есть ли универсальное минимальное расстояние от отверстия до края?
Нет. Оно зависит от профиля, толщины, назначения элемента, геометрии и возможностей конкретного производственного процесса.
Можно ли сделать паз одновременно в стенке и полке?
Такие пространственные контуры выполняются на подходящих профильных лазерных системах, если требуемая траектория доступна кинематике конкретного оборудования.
Можно ли выполнять фигурные торцы?
Такие контуры возможны на профильных лазерных станках, если геометрия торца и требуемая траектория доступны конкретной системе.
Чем горячекатаный швеллер отличается от гнутого?
У них различаются способ формирования и нормативная геометрия, поэтому модель необходимо строить по фактическому типу исходного профиля.
Можно ли сделать соединение шип-паз?
Такая геометрия применяется для позиционирования деталей при сборке, но конкретную конфигурацию необходимо проверить по технологии изготовления, требуемой посадке и конструкции узла.
Какие данные нужны для расчёта?
Нужны тип и размеры профиля, материал, длина детали, отверстия и вырезы, геометрия торцов, количество, критичные размеры и последующие операции, влияющие на изготовление.