г. Екатеринбург, Черняховского 67А, оф. 202
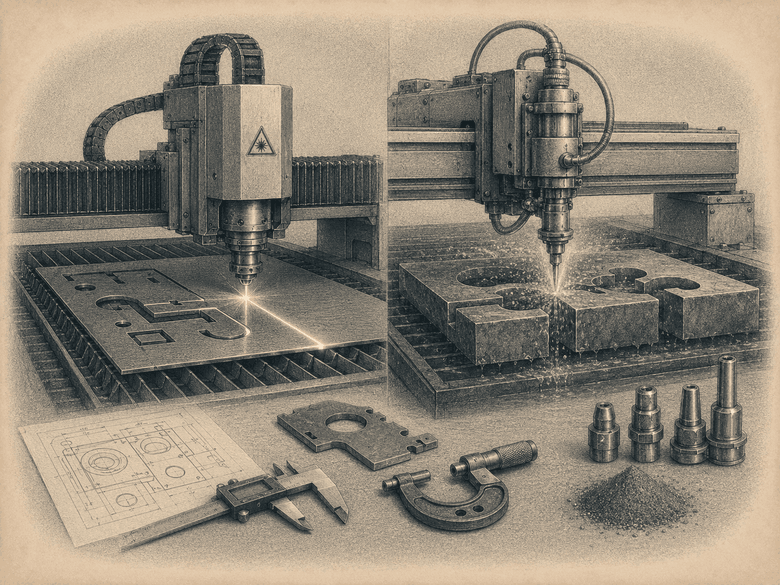
Лазерная и гидроабразивная резка решают одну задачу — раскрой материала по заданному контуру, но делают это принципиально по-разному. Лазер локально нагревает металл сфокусированным лучом, а гидроабразивная установка разрушает материал струёй воды с абразивом. Поэтому технологию выбирают по материалу, толщине, геометрии детали, требованиям к кромке, допустимости нагрева, объёму партии и последующим операциям.
Для тонкого и среднего листового металла, сложных контуров и серийного раскроя обычно в первую очередь рассматривают лазер: волоконные станки обеспечивают высокую производительность. Гидроабразив особенно полезен, когда критично исключить термическое воздействие, требуется раскрой большой толщины или нагрев материала нежелателен.
Универсального правила «до определённой толщины — лазер, после неё — гидроабразив» нет. Предельная толщина, скорость, точность и качество поверхности зависят от материала, оборудования и заданного результата.
При лазерной резке металла сфокусированный луч локально нагревает материал до плавления, а в отдельных режимах — до испарения. Вспомогательный газ удаляет продукты реза и расплав из зоны обработки, а при кислородной резке углеродистой стали реакция окисления дополнительно поддерживает процесс. Лазерная резка относится к термическим методам, поэтому рядом с кромкой образуется зона термического влияния. Обычно она локальна, однако полностью считать процесс «холодным» нельзя.
При гидроабразивной резке металл удаляется эрозионным воздействием струи воды с абразивом. Такой способ относится к холодной обработке: в зоне реза не формируется характерная для термических методов HAZ — зона термического влияния. Это позволяет избежать термического упрочнения, оплавления и деформации, связанной с нагревом.
Перед выбором способа раскроя полезно оценивать деталь как часть всего технологического маршрута. На практике важны не только миллиметры толщины, но и материал, допустимость нагрева, геометрия, количество отверстий, требования к кромке и точности, тираж и дальнейшие операции.
Для углеродистой и нержавеющей стали лазерная резка широко применяется при изготовлении листовых деталей, особенно когда важны скорость, сложный контур и повторяемость партии. Гидроабразив стоит рассматривать, если необходимо избежать теплового воздействия или обработать толщину, для которой применение имеющегося лазерного оборудования становится нерациональным.
Для алюминия выбор также нельзя свести к одному правилу. Современные волоконные лазеры работают с цветными металлами, но при конкретной задаче учитывают марку сплава, толщину, геометрию и требования к кромке. Если нагрев нежелателен, гидроабразив даёт альтернативу без зоны термического влияния.
Лазер особенно силён там, где требуется высокая скорость обработки листа. По мере роста толщины скорость резки и экономическая эффективность конкретного режима меняются, поэтому сравнивать технологии нужно по реальной детали. Гидроабразив способен работать с гораздо более толстыми заготовками, хотя скорость прохода также зависит от толщины, материала и требуемого качества поверхности.
На странице услуги «УТК-Сервис» указана возможность лазерной резки металла толщиной до 55 мм в зависимости от материала и требований к качеству реза. Конкретную предельную толщину для выбранной марки металла необходимо уточнять при расчёте заказа. Для гидроабразивного раскроя заявлена толщина до 300 мм в зависимости от требуемого качества реза и параметров конкретной задачи. Эти значения относятся к парку оборудования компании и не являются универсальной границей между двумя технологиями.
Главное принципиальное отличие гидроабразива — отсутствие нагрева, способного изменить состояние материала возле реза. Это важно, если по техническим требованиям нежелательны локальное изменение структуры, термическая деформация или изменение свойств кромки. В таких задачах холодная резка может быть определяющим аргументом.
Если небольшая локальная зона термического влияния допустима и не мешает дальнейшей обработке или эксплуатации, сам факт нагрева ещё не делает лазер неподходящим. Для многих листовых деталей сочетание скорости, точного контура и автоматизации делает лазер рациональным решением.
Нельзя корректно утверждать, что одна технология всегда точнее другой. Результат зависит от станка, толщины и свойств материала, режима обработки и требуемого качества. У гидроабразивной резки дополнительно учитывают конусность реза; на оборудовании «УТК-Сервис» предусмотрена автоматическая компенсация косины режущей головкой.
То же относится к кромке. Лазер способен давать чистый точный контур, а гидроабразив — рез без термического влияния. Необходимость шлифовки, удаления грата или другой постобработки определяют по фактическому состоянию детали и требованиям следующей операции.
Для тонкого листа и серийного производства лазер обычно имеет преимущество по скорости. Но стоимость готовой детали нельзя сравнивать только по скорости режущей головки. На неё влияют материал, толщина, длина контура, количество врезок и отверстий, расходные материалы, раскладка на листе, размер партии и последующие операции.
Поэтому вопрос «что дешевле — лазер или гидроабразив» корректно решать после расчёта конкретного заказа. Иногда более дорогая операция уменьшает объём последующей обработки; в другой задаче решающим становится быстрое изготовление большой партии.
Лазер в первую очередь стоит рассматривать для серийного раскроя подходящего листового металла, деталей со сложной геометрией и большим количеством отверстий, а также когда критична производительность и допустимо локальное тепловое воздействие. Если нужно сравнить ещё один термический метод, полезен материал «Лазерная или плазменная резка — что лучше?».
Гидроабразив имеет смысл рассматривать, когда нельзя допускать термического влияния, требуется обработка значительной толщины или свойства материала и дальнейший технологический процесс делают холодную резку предпочтительной. Важное преимущество метода — кромка без термически изменённой зоны.
Практический выбор лучше начинать не с названия технологии, а с технического задания. Сначала указывают материал и толщину, затем критические размеры и допуски, требования к поверхности и кромке, количество деталей и дальнейшие операции. После этого сравнивают скорость, качество и общую стоимость маршрута.
Например, тонкая серийная деталь с множеством отверстий чаще ведёт к рассмотрению лазера. Для толстой заготовки с запретом на тепловое воздействие приоритет смещается к гидроабразиву. Если исходных данных недостаточно, окончательный выбор лучше делать после анализа чертежа.
Для технологической оценки «УТК-Сервис» желательно предоставить чертёж или модель, указать материал, толщину и количество изделий, а также требования к допускам, кромке и последующей обработке. О подготовке исходных файлов подробнее рассказано в статье «Как подготовить чертёж и файлы для металлообработки».
Универсально лучшего способа раскроя нет. Рациональный выбор определяется сочетанием материала, толщины, геометрии, допустимого теплового воздействия, требований к кромке и объёма партии. Если эти параметры заданы заранее, можно сравнивать не абстрактные преимущества технологий, а стоимость и качество конкретной готовой детали.


